


交換用のボルトを持っていますが、元のボルトはとうになくなっています。または、ネジ付きロッドを持って供給カウンターに立っている場合、適合するナットを選択する前に、それが M10 x 1.5 か M10 x 1.25 かを知る必要があります。どちらの状況でも、ねじピッチを迅速かつ確実に決定するにはどうすればよいかという同じ疑問が生じます。
簡単に言うと、信頼性の高い順に、ねじピッチ ゲージ、定規、ノギスの 3 つの実用的なオプションがあるということです。ピッチゲージを使えば数秒で答えがわかります。定規を使用すると、標準の留め具に十分近づけることができます。ノギスは、正確なメートル測定値が必要な場合に役立ちます。直径の一致と同じくらいピッチの一致も重要であるため、お持ちの工具と必要な精度に基づいて方法を選択してください。
ねじピッチとは何か、そしてそれがなぜ重要なのか
ねじ山ピッチは、ねじまたはボルトの軸に平行に測定された、1 つのねじ上の点から次のねじ山の対応する点までの距離です。メートル法の締結具はピッチをミリメートルで表すため、ピッチ 1.5 mm は、1 回転するごとにナットがボルトに沿って 1.5 mm 進むことを意味します。インペリアル ファスナーは、ピッチを 1 インチあたりのねじ山数で表し、1 インチのねじ山の長さにどれだけ完全なねじ山が収まるかを数えます。
ピッチを間違えることは、組み立て失敗の最も一般的な原因の 1 つです。呼び径が同じでもピッチが異なるボルトとナットではきれいにかみ合いません。無理に 1 ~ 2 回転させることもできますが、すぐにネジ山が詰まり、締め続けると雌ネジが潰れたり、雄ネジが損傷したり、あるいはその両方になります。耐荷重アセンブリでは、ピッチが正しくないとねじ山全体の荷重分布も変化し、振動や衝撃が加わった場合の疲労が加速します。
ねじピッチの背後にある公式
ツールに手を伸ばす前に、ピッチを定義する関係を理解してください。メートルねじの場合、ピッチ P はねじの長さ L をその長さ内のねじの山の数 n で割ったものに等しくなります。記号では: P = L / n。
インペリアル スレッドの場合、同じ関係が逆になります。インチあたりのねじ山数 TPI は、山数 n を長さ L (インチ) で割った値に等しくなります。記号で表すと: TPI = n / L。
ここでは実際的な例を示します。 M10 ボルトのねじの長さ 12 mm を測定し、山を 8 つ数えます。ピッチは 12 / 8、つまり 1.5 mm で、M10 の標準の並目ピッチです。計算により、信頼できるおおよその予測が得られます。ねじゲージは正確な規格を確認します。
方法 1: ねじピッチ ゲージを使用する
ねじピッチ ゲージは、一連の歯付きブレードを備えた小さな工具で、それぞれにピッチ値または TPI 値がラベル付けされています。未知の糸に刃を押し当て、ぐらつきや隙間なくフィットするかどうかを確認します。ブレードがねじ溝に完全に収まれば、ピッチが特定されたことになります。
これは、未知のスレッドを既知の標準と直接比較するため、最も信頼性の高い方法です。これにより、目視による距離の測定による読み取りエラーが回避され、ゲージ セットが両方のシステムをカバーしている場合、メートル系列と帝国系列の両方で機能します。ブレードを清潔に保ち、ブレードの先端が曲がっている場合はセットを交換してください。損傷したブレードが隣接するピッチに滑り込み、誤った確認を与える可能性があるためです。
ピッチ ゲージは安価でポケットサイズであるため、整備士、メンテナンス チーム、品質検査官にとって標準ツールとなっています。スレッド識別用のツールを 1 つだけ購入する場合は、これを購入してください。
方法 2: 定規を使って測定する
ピッチゲージがない場合は、ミリメートルとインチの目盛りが付いた定規が次善の策です。手順は簡単です。
- 定規をねじ部分に沿って、ねじ軸と平行に合わせます。
- ねじ山の頂点から開始して、既知の長さ (理想的には 10 mm または 1 インチ) を測定します。
- その長さ内の糸山の数を数えます。
- メートルピッチの場合は、長さを山の数で割ります。インペリアルスレッドの場合、山を 1 インチ単位で数えます。
たとえば、M8 ボルトの 10 mm を測定し、山を 8 つ数えると、ピッチは 10 / 8、つまり 1.25 mm となり、M8 の標準の粗ピッチと一致します。定規による方法は、標準的なねじに対しては十分な精度がありますが、細いねじや小さな直径では精度が失われます。部品が作業台の上で転がったり、定規がずれたり、目が部分的な頂点を誤って判断したりする可能性があります。簡単なフィールドチェックには機能します。製作の判断はゲージで確認してください。
この方法は、ねじ付きロッドなどの長い部品に特に便利で、25 mm または 50 mm 全体にわたって測定し、小さな読み取り誤差を平均化できます。全長のステンレス鋼ねじ棒は、作業場や用品店でこの方法で検査される最も一般的な部品の 1 つです。
ピッチを確認したら、次はロッドが使用環境に耐えられるかどうかです。私たちの記事 過酷な環境におけるねじ付きロッドの長期信頼性 その問題を実践的な観点から検討します。
測定したピッチに適合し、信頼できる耐食性を備えたロッドが必要な場合は、 SS304 DIN975 M10 ネジロッド 一般産業用途向けの簡単なオプションです。
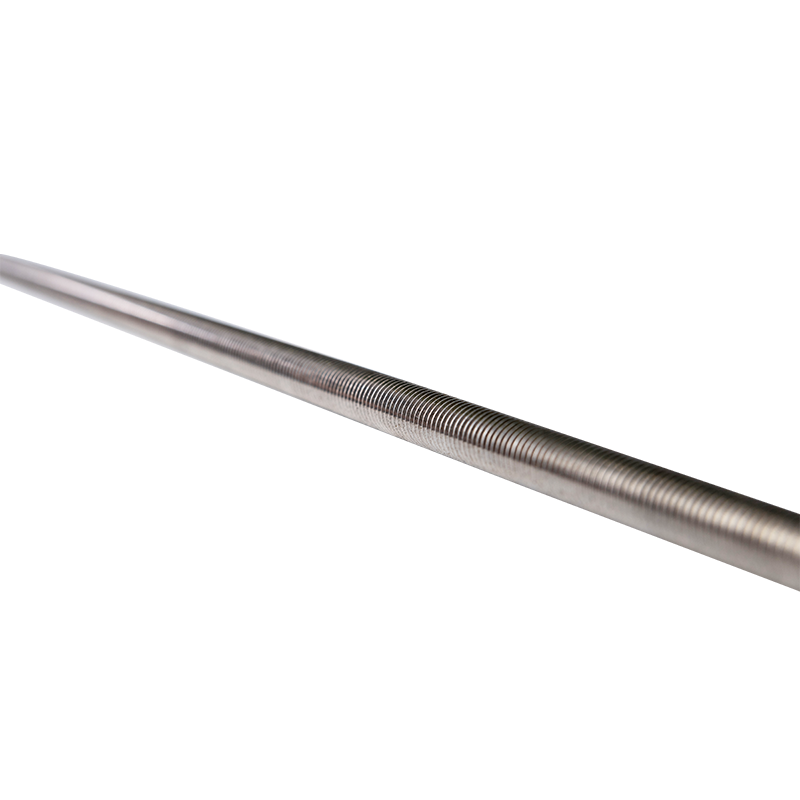 ステンレス鋼 304 DIN975 M10 ねじ付きロッド サプライヤー、カスタム会社 - 江蘇省 Jiangsu Jiajie は、中国のカスタム SS304 DIN975 M10 ねじロッドのサプライヤーおよび会社です。SS304 DIN975 ねじロッド M10 * 1m は、多用途の製品です。 製品を見る→
方法 3: ノギスを使用して正確に読み取る
ノギスを使用すると、定規の結果を確認したい場合や細いねじを扱う場合に、メートルピッチを独立して測定できます。この手法では、いくつかのねじの山を測定し、ピッチギャップの数で割ります。
キャリパーのジョーをゼロに合わせて開き、数ピッチ離れた 2 つのネジ山の上に置きます。最初の山から 6 番目の山までを測定すると、5 つのピッチギャップをカバーしたことになります。 7.5 mm のスパンは、7.5 / 5、つまり 1.5 mm のピッチに対応します。より長いスパンを測定すると、読み取り値の相対誤差が減少します。
この方法で最もよくある間違いは、キャリパーのジョーをねじ山の山ではなく根元に押し込んでしまい、測定値が小さすぎることです。もう 1 つは、ネジ軸に対してキャリパーを傾けることで、読み取り値が大きすぎます。ジョーを軸に対して直角に保ち、ねじ山の頂上の同じ側に揃えます。
メートルねじピッチとインチねじピッチの概要
メートルねじとインペリアルねじは両方とも機器で一般的ですが、並目メートルねじと同様のインペリアルねじの視覚的な違いは微妙な場合があります。メートル単位のピッチを TPI に変換するには、25.4 をミリメートル単位のピッチで割ります。 1.5 mm メートルピッチは 25.4 / 1.5、つまり約 16.9 TPI に相当し、帝国 3/8-16 ねじに近い値です。これを理解すると、組み合わせねじゲージから正しい刃を選択するのに役立ちます。
| 呼び径 | 並目ピッチ(mm) | ファインピッチ(mm) | 粗いTPI | 細かいTPI |
|---|---|---|---|---|
| M6 | 1.0 | 0.75 | 25.4 | 33.9 |
| M8 | 1.25 | 1.0 | 20.3 | 25.4 |
| M10 | 1.5 | 1.25 | 16.9 | 20.3 |
| M12 | 1.75 | 1.25 | 14.5 | 20.3 |
| M16 | 2.0 | 1.5 | 12.7 | 16.9 |
| M20 | 2.5 | 1.5 | 10.2 | 16.9 |
部品を測定し、それがどのねじ規格に属するかを決定する必要がある場合は、この表をクイック リファレンスとして使用してください。ほとんどのステンレススチール製ファスナーのデフォルトは並目ねじであり、より正確な調整や耐振動性が必要な場合には細目ねじが使用されることに注意してください。
よくある間違いとその結果
経験豊富なワークショップのスタッフでも、ピッチを間違えることがあります。これは通常、2 つのファスナーを並べるとほぼ同じに見えるためです。 M10 x 1.5 と M10 x 1.25 は同じ直径 10 mm を共有しており、一見するとねじ山は同じように見えます。 1.25 ピッチの M10 ナットを 1.5 ピッチの M10 ボルトに強制的に取り付けることは、最初の 2 回転以内に部品のネジ山が交差する典型的な故障シナリオです。
もう 1 つのよくある間違いは、同じ呼びサイズのすべてのファスナーが同じピッチであると仮定することです。ほとんどのサイズ シリーズには、粗目、細目、および場合によっては極細のバリエーションが含まれています。 DIN、ISO、GB 規格はこれらのシリーズを定義しているため、直径が同じであっても、ある規格のボルトが別の規格のナットと一致しない場合があります。異なるサプライヤーまたは規格のファスナーを混合する場合は、ピッチの確認が必須です。
その影響はスレッドの詰まりだけにとどまりません。構造アセンブリや圧力がかかるアセンブリでは、十字ねじジョイントによりクランプ負荷が軽減され、振動が加わるとアセンブリが緩む可能性があります。流体システムでは漏れの原因となる可能性があります。最悪の場合、取り付け中にネジ山が剥がれると、コンポーネントが損傷し、高額な再作業が必要になります。
採寸後の正しいファスナーの選択
直径とピッチがわかれば、次は材料の選択が決まります。通常の産業環境におけるステンレス鋼製ファスナーの場合、SS304 は耐食性とコストのバランスが優れています。塩化物への曝露や海洋条件の場合は、SS316 がより安全な選択です。これら 2 つの合金を比較する場合は、次のガイドを参照してください。 SS304 対 SS316 ステンレス鋼六角ボルト パフォーマンスの違いを実際の観点から説明します。
ボルト側では、測定されたピッチが製品仕様と一致する必要があります。標準の六角ボルトは、ほとんどの機器アセンブリのデフォルトの選択です。 SS304 DIN933 M10 六角ボルト 標準の M10 粗ピッチ 1.5 mm を使用します。測定したピッチが 1.25 mm の場合は、細目ネジのバリエーションを検討しているため、交換品もそれに応じて適合する必要があります。
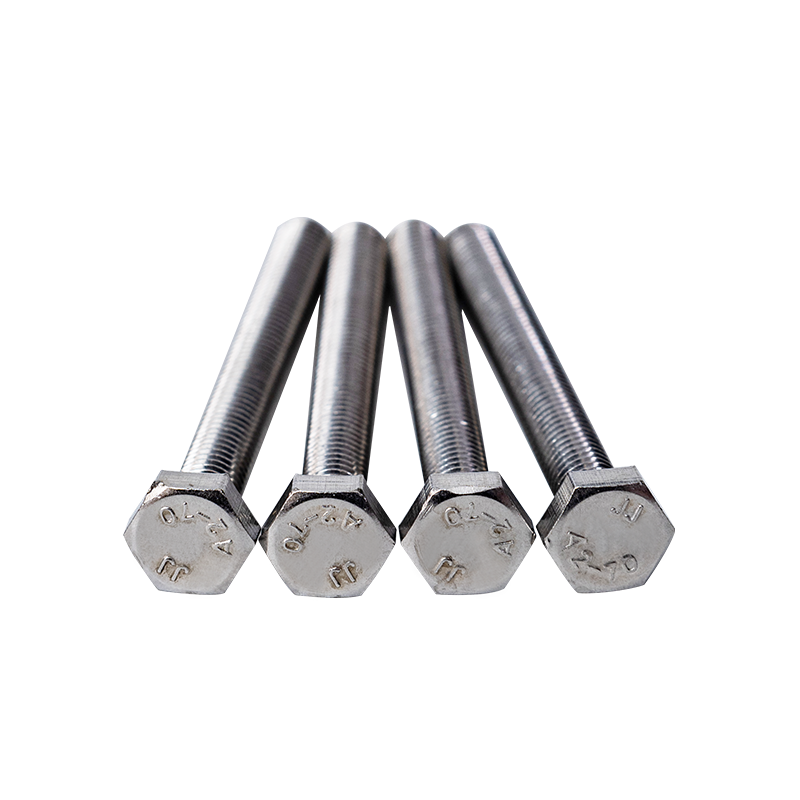 ステンレス鋼 304 DIN933 M10 六角ボルト サプライヤー、カスタム会社 - Ji Jiangsu Jiajie は、中国のカスタム SS304 DIN933 M10 六角頭ボルトのサプライヤーおよび会社です。M10 ネジ径により、しっかりとフィットし、... 製品を見る→
組立前のナットの適合確認
ナットはジョイントの後半部分であり、呼び径とピッチの両方がボルトと一致する必要があります。 M10ボルトの1.5mmピッチを確認したら、同じピッチ仕様のナットをお選びください。アン SS304 DIN934 M10 六角ナット 標準の並目ピッチ用に作られており、ねじの全長にわたって完全にかみ合います。
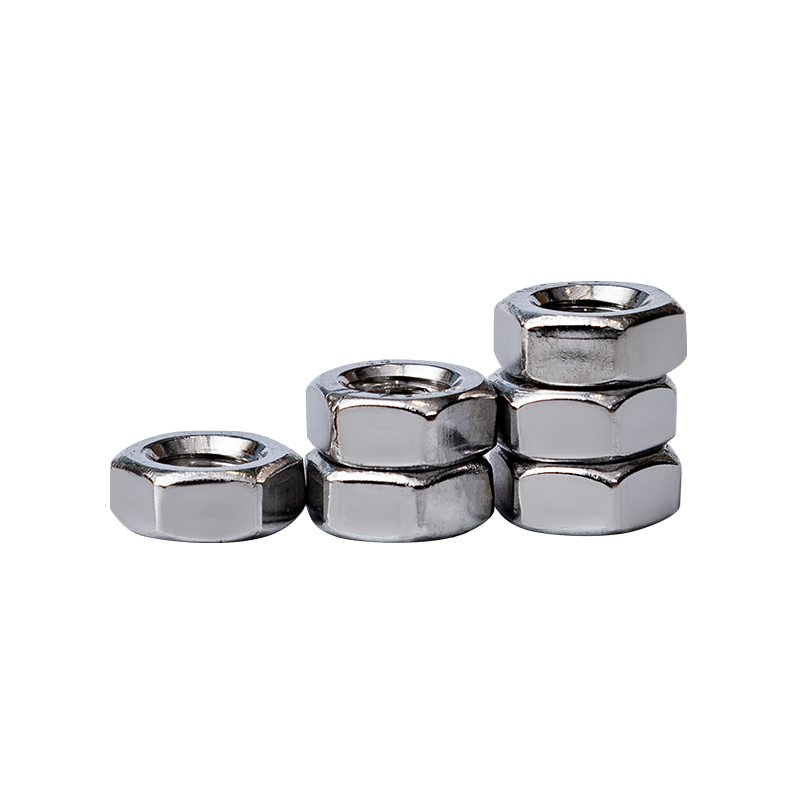 ステンレス鋼 304 DIN934 M10 六角ナット サプライヤー、カスタム会社 - Jiangsu Jiaj Jiangsu Jiajie は、中国のカスタム SS304 DIN934 M10 六角ナットのサプライヤーおよび会社です。SS304 DIN934 六角ナット M10 は、安全なクランプと信頼性を提供します。 製品を見る→
2 つのピッチ値の間で迷った場合は、組み立てる前に時間をかけてゲージで再確認してください。長い製造経験を持つファスナー メーカーは、測定された直径、ピッチ、長さを提供すると、既存の部品との適合を支援することもできます。ピッチを正しく特定するのは 5 分間の作業で、後のやり直し、ダウンタイム、安全上の問題を防ぐことができます。
 江蘇省台州市興化市大南町荘新路第2橋
 +86-17315333748(Wechat)
 +86-17315333748(Wechat/Whatsapp)

